
Manual Técnico Especializado para Especificación de Resinas y Tuberías/Tanques de Poliéster Reforzado con Fibra de Vidrio (PRFV / FRP)
1. Fundamentos de Resistencia Química y Matriz Polimérica
El comportamiento del Poliéster Reforzado con Fibra de Vidrio (PRFV) frente a agentes químicos agresivos depende críticamente del tipo de resina termoestable empleada como matriz y de la integridad del velo de superficie (barrera de corrosión). La degradación del PRFV por fluidos ocurre mediante mecanismos de hidrólisis, oxidación o solvatación, los cuales se aceleran exponencialmente con el incremento de la temperatura y la concentración del soluto.
Para garantizar un tiempo de vida útil estimado de 20+ años en equipos de Mexican Fibers, se deben considerar cuatro familias principales de resinas:
Poliéster Ortoftálico: Uso estructural y agua no agresiva. Baja resistencia química.
Poliéster Isoftálico (IPA): Buena resistencia a soluciones ácidas diluidas, sales y ambientes marinos.
Éster Vinílico Bisfenol-A (VE): Excelente resistencia a ácidos fuertes, álcalis, oxidantes moderados y altas temperaturas.
Éster Vinílico Novolaca (VE-Novolaca): Máxima densidad de entrecruzamiento; diseñada para solventes orgánicos, ácidos concentrados oxidizing y temperaturas elevadas (hasta 120°C–150°C).
2. Matriz de Compatibilidad Química y Límites Operativos
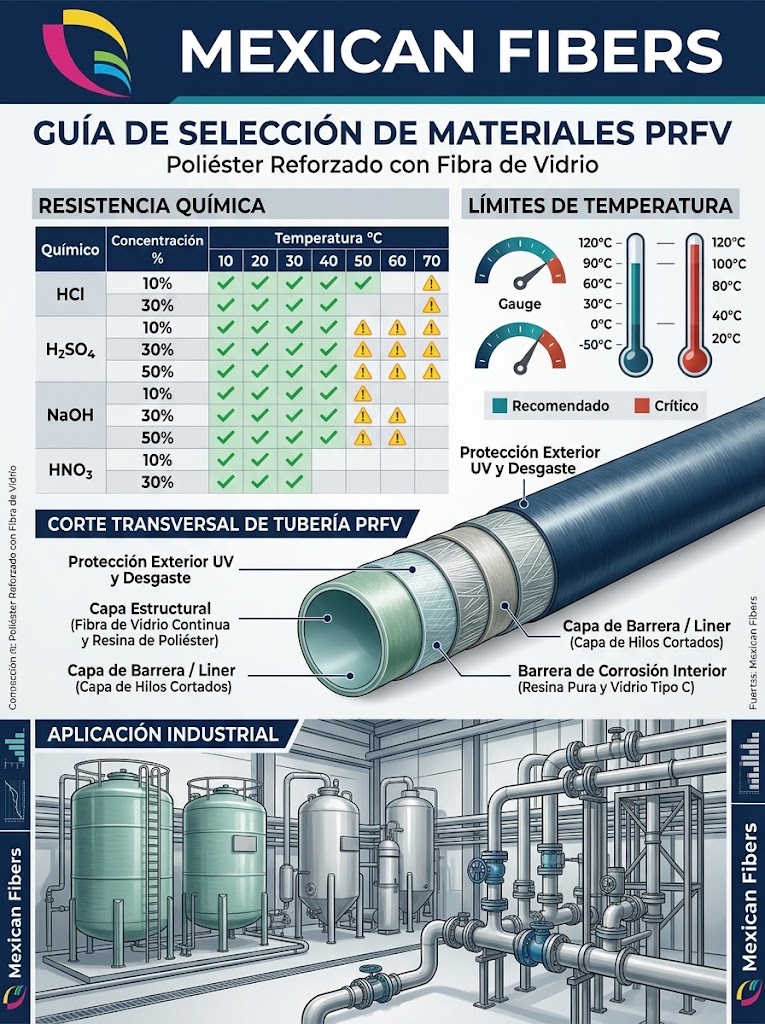
La siguiente tabla resume los límites de servicio recomendados para la especificación técnica de laminados en Mexican Fibers:
| Fluido Quirúrgico / Industrial | Concentración (% peso) | Temp. Máxima (°C) | Resina Recomendada | Velo de Superficie |
| Ácido Clorhídrico (HCl) | $\le 20\%$ | 80 °C | Éster Vinílico Bisfenol-A | Sintético (Poliéster / C-Glass) |
| Ácido Clorhídrico (HCl) | $21\% – 37\%$ | 65 °C | Éster Vinílico Bisfenol-A / Novolaca | Velo Sintético (Nexus) |
| Ácido Sulfúrico ($\text{H}_2\text{SO}_4$) | $\le 50\%$ | 82 °C | Éster Vinílico Bisfenol-A | Velo C-Glass |
| Ácido Sulfúrico ($\text{H}_2\text{SO}_4$) | $51\% – 70\%$ | 65 °C | Éster Vinílico Novolaca | Velo Sintético (Nexus) |
| Hidróxido de Sodio ($\text{NaOH}$) | $\le 25\%$ | 65 °C | Éster Vinílico Bisfenol-A | Velo Sintético (Nexus / Sintético) |
| Hidróxido de Sodio ($\text{NaOH}$) | $26\% – 50\%$ | 50 °C | Éster Vinílico (Post-curado riguroso) | Velo Sintético Obligatorio |
| Ácido Nítrico ($\text{HNO}_3$) | $\le 10\%$ | 50 °C | Éster Vinílico Bisfenol-A | Velo C-Glass |
| Hipoclorito de Sodio ($\text{NaClO}$) | $12\% – 15\%$ (Cl2 libre) | 55 °C | Éster Vinílico Bisfenol-A | Velo Sintético (Sin vidrio expuesto) |
| Agua Desmineralizada / Salmuera | $100\%$ | 90 °C | Isoftálica / Éster Vinílico | Velo C-Glass |
| Solventes Orgánicos (Acetona/Tolueno) | Concentrados | 40 °C – 60 °C | Éster Vinílico Novolaca | Velo Sintético |
3. Criterios de Diseño del Laminado y Barrera Anti-Corrosión
Un equipo de PRFV diseñado para contención química debe construirse conforme a normas internacionales como ASTM D3299 (tanques devanados), ASTM D4097 (tanques moldeados por contacto) y ASME RTP-1 (equipos de presión/vacío).
Estructura Típica del Laminado (Capa Interna a Externa):
Barrera de Corrosión Primaria (0.5 mm – 1.0 mm):
Contenido de resina: 80%–90%.
Capa de velo de superficie (Sintético Nexus para álcalis/fluoruros; Vidrio C para ácidos generales) saturada con resina de Éster Vinílico.
Barrera de Corrosión Secundaria (1.5 mm – 2.0 mm):
Contenido de resina: 70%.
Dos o tres capas de fibra cortada (Chopped Strand Mat – CSM) de $450\,\text{g/m}^2$.
Capa Estructural (Espesor según cálculo de presión/carga):
Contenido de resina: 40%–50%.
Alternancia de Roving Devanado (Filament Winding) o Woven Roving mecánicamente estructurado para resistir esfuerzos hidrostáticos y cargas mecánicas.
Capa Exterior de Protección UV (0.2 mm – 0.5 mm):
Resina con inhibidor de radiación ultravioleta (UV) y capa fina de acabado (Topcoat o gelcoat con parafina).
4. Factores Críticos de Proceso y Control de Calidad
Post-Curado Térmico: Para aplicaciones con concentraciones elevadas o temperaturas $>60^\circ\text{C}$, es imprescindible someter el equipo a un ciclo de post-curado térmico (p. ej., $80^\circ\text{C}$ durante 4 a 6 horas) para alcanzar la máxima temperatura de deflexión bajo carga (HDT) y conversión del polímero.
Exclusión de Vidrio E: En presencia de Ácido Fluorhídrico ($\text{HF}$) o Hidróxido de Sodio ($\text{NaOH}$) concentrado, las fibras de vidrio de silicato de boro (Vidrio E) sufren ataque químico acelerado. Se requiere el uso exclusivo de velos de poliéster sintético (Nexus) en la barrera interior.
Factores de Disminución por Temperatura: La rigidez estructural (módulo de elasticidad) del PRFV decrece linealmente a partir de los $50^\circ\text{C}$. Los cálculos de espesor por presión de diseño deben corregirse aplicando los factores de temperatura $F_T$ según ASME RTP-1.

